雷射切割加工和 NCT沖孔該怎麼選?
雷射切割和 NCT沖孔,差在哪裡?
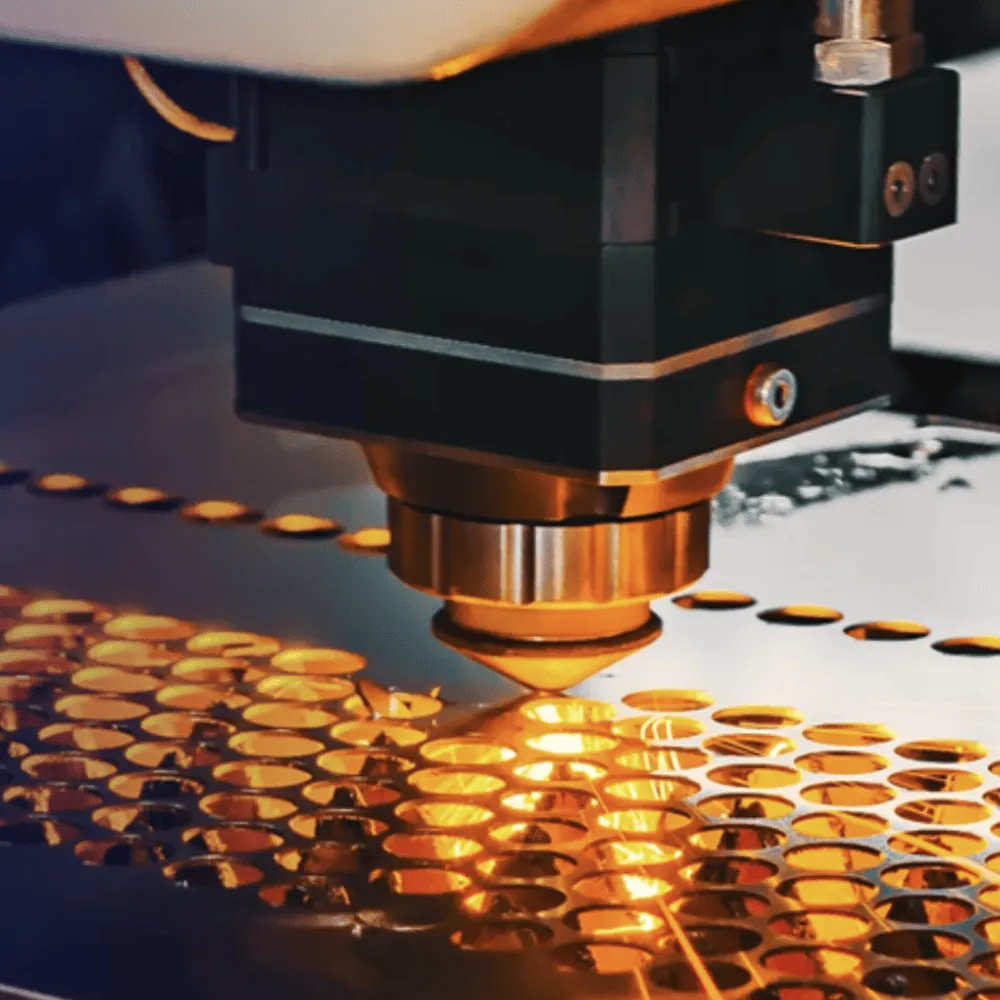
雷射切割是用高能量雷射光沿著圖面路徑把板材熔斷,不需要任何模具,形狀再複雜都能切。NCT 沖孔則是用數控轉塔沖床,搭配不同形狀的沖頭一下一下沖出孔位,速度快,還能順便做出百葉窗、抽牙這類立體成形。
兩者沒有誰比較好,而是適合的零件不一樣。下面這張表整理了最常被拿來比較的幾個面向:
| 比較項目 | 雷射切割 | nct沖孔 |
|---|---|---|
| 是否需要模具 | 不需要 | 需要沖頭,標準形狀多半已有現成 |
| 擅長形狀 | 複雜曲線、異形外框 | 大量重複的圓孔、方孔、散熱孔 |
| 立體成形 | 無法 | 可做百葉窗、抽牙、壓印 |
| 適合數量 | 打樣、少量多樣 | 中大量、孔數多的零件 |
| 切口外觀 | 平整細緻 | 孔數多時效率明顯較高 |
小結:形狀複雜選雷射,孔多又要成形選 NCT,這是最簡單的判斷起點。
什麼零件適合雷射切割加工?
雷射切割加工最大的優點是彈性,圖面改了只要換程式,隔天就能切新版本。這對還在研發階段、設計常常調整的團隊特別重要。
適合雷射切割的情況包括:
- 外形有大量曲線或不規則輪廓
- 打樣階段,數量只有幾片到幾十片
- 不鏽鋼 SUS304 這類較硬、沖頭容易磨耗的材質
- 需要切口乾淨、不想有沖壓毛邊的外觀件
小結:設計還在變、數量還不多的時候,雷射切割通常是最省時間的選擇。
什麼情況適合 NCT 沖床加工?
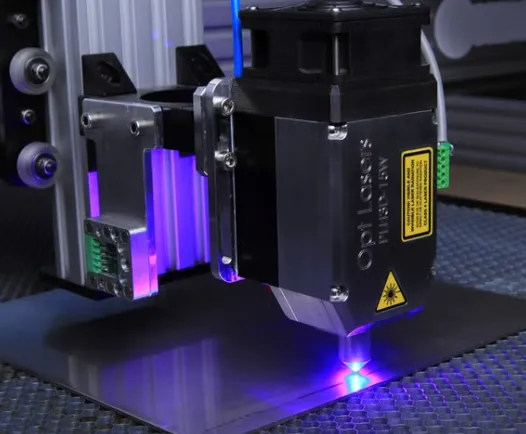
當一片板材上有幾百個散熱孔,雷射要一個孔一個孔切,時間就會拉長。nct沖床加工一次沖一個孔,速度遠快於雷射繞切,數量越多優勢越明顯。
另外,機殼常見的百葉窗散熱口、鎖螺絲用的抽牙孔,雷射本身做不出來,NCT 沖孔則可以在同一道工序完成。這也是伺服器機殼、網通設備外殼大量採用 NCT 的原因。
小結:孔數多、需要成形、數量達到一定規模時,NCT 的效率和成本都比較有優勢。
NCT複合機是什麼?為什麼越來越多廠商採用
實務上很多零件同時有複雜外形和大量孔位,如果先上雷射再轉 NCT,就要重新定位,容易產生誤差。nct複合機把沖孔和光纖雷射整合在同一台機台,一次夾料就能完成兩種加工。
展煜使用的 amada複合機 EML-AJ,就是沖孔與光纖雷射合一的機型,還能同時處理攻牙和向上成形。複合機加工的好處可以整理成三點:
- 不用換機,減少搬運與重新定位的誤差
- 外形用雷射、孔位用沖孔,各取所長
- 製程縮短,交期更好掌握
小結:當零件形狀和孔位都不簡單時,複合機能同時兼顧精度與效率。
展煜實際案例:儲能櫃體與工業電腦機構件
以展煜製作的充電設備能源櫃體為例,櫃體板材尺寸大,側板需要大量散熱孔,門板與面板則有不規則開口。透過複合機,散熱孔由沖孔完成,異形開口交給雷射,同一片板材一次加工到位,後續折彎時孔位與外形也能對得更準。
另一個例子是工業電腦機構件。客戶在開發初期改版頻繁,前幾版先用雷射切割快速打樣,確認設計後再轉為 NCT 搭配複合機量產。這樣的安排讓客戶在研發期不必負擔模具費,進入量產後單價也能降下來。
小結:依照產品所處的階段選擇製程,才能同時顧到開發速度與量產成本。
詢價前該準備什麼?
資料準備得越完整,報價就越快也越準確。建議詢價時先備妥以下內容:
| 項目 | 說明 |
|---|---|
| 圖面檔案 | DWG、DXF 或 3D 檔,標註尺寸與公差 |
| 材質與厚度 | 例如 SGCC、AL5052、SUS304 |
| 預估數量 | 打樣數量與量產年用量 |
| 表面處理 | 烤漆、陽極、電鍍或不需處理 |
| 交期需求 | 打樣與量產各自的時間 |
小結:就算還不確定該用哪種製程,只要資料齊全,加工廠就能幫你判斷最合適的做法。
常見問題
Q:只做幾片樣品,加工廠會接嗎?
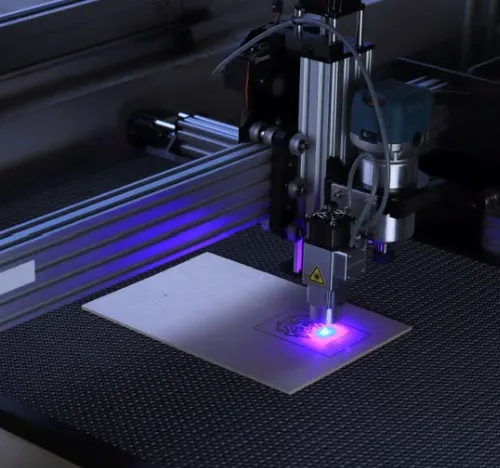
A:展煜本身就是為了少量多樣的研發需求而成立,打樣件可以先用雷射切割處理,不需要開模,適合幾片的數量。
Q:雷射切割和 nct沖孔的價格差多少?
A:沒有固定答案,主要取決於孔數、外形複雜度和數量。孔少形狀複雜時雷射通常較划算,孔多數量大時 NCT 成本較低,建議提供圖面讓工程師評估。
Q:我不知道該選哪種製程,可以直接詢價嗎?
A:可以。只要提供圖面和數量,展煜會依零件特性建議用雷射、NCT 或複合機加工,必要時也會提出設計調整建議。
Q:切完之後的折彎、焊接、烤漆也能一起做嗎?
A:可以。展煜從切割、折彎、焊接、表面處理到組裝都能一條龍完成,不需要再另外找其他廠商。
Q:NCT 沖孔會不會有毛邊?
A:沖孔後可能有輕微毛邊,一般會透過去毛邊處理改善。如果是外觀要求很高的零件,可以和工程師討論改用雷射或調整製程。
